logo
Produk
rincian produk
Rumah > Produk >
BS 6323-5 Tabung baja las resistensi listrik dan las induksi

BS 6323-5 Tabung baja las resistensi listrik dan las induksi

MOQ: 1ton
Harga: 800-1000 USD/Ton
kemasan standar: Dalam bundel atau dalam kotak kayu.
Periode pengiriman: 20-30 hari setelah produk
metode pembayaran: L/C, D/A, D/P, T/T
Kapasitas pasokan: 60000 Ton/Ton per Tahun
Informasi Rinci
Tempat asal
Zhejiang/Tiongkok
Nama merek
Torich
Sertifikasi
ISO9001 ISO 14001 TS16949
Nomor model
BS 6323-5
Deskripsi Produk

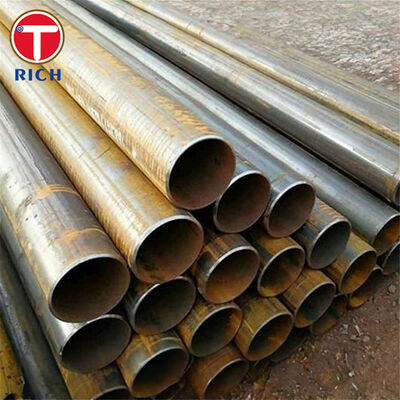
BS 6323-5 Tabung baja las resistensi listrik dan las induksi


Tabung Baja Las Resistansi Listrik dan Las Induksi BS 6323-5

Tabung baja las resistansi listrik dan las induksi BS 6323-5 adalah tabung mekanis baja karbon yang diproduksi dari strip baja melalui pengelasan resistansi listrik kontinu atau pengelasan induksi frekuensi tinggi. Spesifikasi ini dikembangkan untuk aplikasi otomotif, mekanis, dan rekayasa umum di mana diameter luar, ketebalan dinding, kualitas las, sifat mekanik, dan kinerja pembentukan yang terkontrol diperlukan.

BS 6323-5:1982 mencakup tingkatan ERW1, ERW2, ERW3, ERW4, dan ERW5 dengan tingkat kekuatan yang semakin tinggi. Tabung dapat dipasok dalam kondisi pengiriman yang masih dilas, anil, atau dinormalisasi sesuai dengan proses fabrikasi yang diperlukan dan sifat mekanik akhir.

BS 6323-5:1982 adalah Standar Inggris yang telah ditarik. Standar ini ditarik pada 24 Juni 2003 dan digantikan terutama oleh BS EN 10305-3, BS EN 10305-5, dan BS EN 10296-1. Untuk komponen otomotif pengganti atau lama, material BS 6323-5 masih dapat ditentukan di mana gambar asli, spesifikasi pelanggan, atau daftar material yang disetujui memerlukannya.

Spesifikasi

Item Spesifikasi
Produk Tabung Baja Las Resistansi Listrik / Las Induksi
Material Baja Karbon
Standar BS 6323-5:1982
Tingkatan ERW1, ERW2, ERW3, ERW4, ERW5
Proses Manufaktur Pengelasan resistansi listrik atau pengelasan induksi dari strip baja
Diameter Luar Khas 6-350 mm
Ketebalan Dinding Khas 1-30 mm
Panjang 1-12 m, dapat disesuaikan
Penampang Terutama bulat; penampang khusus tunduk pada kesepakatan manufaktur
Toleransi Ketebalan Dinding T ≤ 3 mm: ±10%; T > 3 mm: ±8%, tidak termasuk zona las jika berlaku
Toleransi OD Tergantung pada diameter dan kondisi pengiriman; mis. hingga OD 20 mm: ±0,12 mm dalam kondisi KM
Kelurusan Untuk OD >16 mm: maksimum 2 mm per meter; deviasi total biasanya tidak melebihi 0,2% dari panjang tabung
Kondisi Permukaan Finishing pabrik, sedikit berminyak, diasamkan/berminyak, atau finishing pelindung lain yang disepakati
Perlakuan Panas Masih dilas, anil, atau dinormalisasi sesuai dengan kondisi pengiriman yang ditentukan
Kondisi Ujung Ujung potong polos; ujung yang dibubut tersedia
Inspeksi Inspeksi dimensi, pengujian tarik, dan pengujian teknologi yang berlaku
Dokumen Inspeksi EN 10204 3.1 tersedia jika ditentukan pada tahap pemesanan

Karakteristik Utama

Akurasi Dimensi Terkontrol

Diameter Luar Toleransi OD
≤20 mm ±0,12 mm
>20-30 mm ±0,15 mm
>30-50 mm ±0,20 mm
>50-70 mm ±0,25 mm
>70-90 mm ±0,30 mm
>90-110 mm ±0,35 mm
>110-130 mm ±0,45 mm
>130-150 mm ±0,55 mm
>150-170 mm ±0,65 mm
>170 mm ±0,75% dari OD


Tingkat Kekuatan yang Ditentukan

Lima tingkatan ERW menyediakan rentang sifat mekanik yang terstruktur. Dalam kondisi dinormalisasi, kekuatan luluh minimum berkisar dari sekitar 155 MPa untuk ERW1 hingga 340 MPa untuk ERW5, memungkinkan pemilihan material sesuai dengan beban pembentukan, kekuatan struktural, dan desain komponen.

Kemampuan Bentuk Terkontrol Melalui Kondisi Pengiriman

Tabung yang masih dilas memberikan kekuatan lebih tinggi yang dihasilkan oleh proses pembentukan tabung, sementara anil atau normalisasi mengurangi tegangan sisa pembentukan dan meningkatkan daktilitas. Perbedaan ini penting di mana tabung selanjutnya akan mengalami pembengkokan, pembentukan ujung, pengecilan, perataan, pengelasan, atau penyolderan.

Las Longitudinal yang Konsisten

Tepi strip disambung secara kontinu melalui pemanasan resistansi atau induksi tanpa logam pengisi konvensional. Kontrol yang tepat atas persiapan strip, energi pengelasan, tekanan, dan penghilangan manik las memberikan sambungan longitudinal kontinu yang cocok untuk fabrikasi mekanis.

Keunggulan Kami

1. Bagaimana Integritas Las Dikontrol untuk Komponen yang Membutuhkan Pembengkokan atau Perataan?

Untuk suku cadang otomotif dan mekanis yang difabrikasi, kekuatan tarik nominal saja tidak cukup. Sebuah tabung mungkin memenuhi persyaratan kimia tetapi masih gagal selama pembengkokan jika kualitas las atau masukan panas tidak konsisten.

Oleh karena itu, produksi dapat dikontrol melalui persiapan tepi strip, pemantauan arus pengelasan, kontrol manik las, inspeksi dimensi, dan pengujian perataan atau pembentukan yang representatif. Untuk komponen yang melibatkan deformasi berat, radius pembengkokan yang dimaksud dan operasi pembentukan selanjutnya harus dipasok sebelum produksi sehingga tingkatan dan kondisi pengiriman yang sesuai dapat dipilih.

2. Bagaimana Perubahan Dimensi Setelah Anil atau Normalisasi Dikelola?

Perlakuan panas dapat mengubah diameter tabung, ovalitas, kelurusan, dan sifat mekanik. Hal ini sangat penting bagi pembeli yang mengerjakan tabung atau memasukkannya ke dalam rakitan dengan toleransi ketat.

Oleh karena itu, dimensi harus ditentukan bersama dengan kondisi pengiriman yang diperlukan. Tabung yang masih dilas KM dapat mencapai toleransi OD yang lebih ketat, sementara tabung yang diperlakukan panas GKM/GZF atau NKM/NZF dinilai menggunakan kelas toleransi yang berlaku untuk kondisi yang diperlakukan panas akhir. Inspeksi OD akhir, ketebalan dinding, kelurusan, dan panjang dilakukan setelah pemrosesan termal yang ditentukan daripada hanya mengandalkan dimensi pra-perlakuan.

3. Bagaimana Persyaratan BS 6323-5 Lama Dapat Dikelola dalam Proyek Saat Ini?

BS 6323-5:1982 telah ditarik, tetapi banyak gambar otomotif dan mesin yang sudah ada terus merujuk pada tingkatan ERW1-ERW5.

Untuk pesanan lama, spesifikasi material harus tetap dapat dilacak ke BS 6323-5 jika diperlukan secara kontraktual. Untuk desain baru, BS EN 10305-3, BS EN 10305-5, atau BS EN 10296-1 harus dievaluasi tergantung pada bentuk tabung, presisi dimensi, kondisi pengiriman, dan aplikasi yang dimaksud. Substitusi tingkatan tidak boleh hanya didasarkan pada kekuatan tarik; kimia, kekuatan luluh, perpanjangan, toleransi, perlakuan panas, dan persyaratan pengujian juga harus ditinjau.

Standar Pelaksanaan

Sistem Standar Standar Relevan Cakupan
BS BS 6323-5 Tabung baja las ERW dan induksi untuk keperluan otomotif, mekanis, dan rekayasa umum
EN EN 10305-3 Tabung baja presisi dilas dan dikalibrasi dingin
EN EN 10305-5 Tabung baja presisi persegi dan persegi panjang dilas dan dikalibrasi dingin
EN EN 10296-1 Tabung baja bulat dilas untuk keperluan mekanis dan rekayasa umum
ASTM ASTM A513 Tabung mekanis baja karbon dan paduan las resistansi listrik
JIS JIS G3445 Tabung baja karbon untuk keperluan struktural mesin
GB GB/T 6728 Bagian struktural berongga yang dibentuk dingin; digunakan jika berlaku untuk bagian struktural yang dilas
GOST GOST 10704 / GOST 10705 Tabung baja las longitudinal; persyaratan dimensi dan teknis


Aplikasi

Tabung Silang Rangka Kursi Otomotif

Aplikasi spesifik adalah penampang tubular yang digunakan dalam rangka kursi otomotif.

Komponen ini memerlukan diameter luar yang terkontrol untuk penempatan fixture dan bagian yang cocok, perpanjangan yang cukup untuk pembengkokan dan pembentukan ujung, integritas las yang berulang selama deformasi, dan kekuatan tarik dan luluh yang memadai untuk menahan beban layanan.

Tingkatan BS 6323-5 kekuatan rendah dan menengah seperti ERW1, ERW2, atau ERW3 dapat dipilih tergantung pada desain struktur kursi, diameter tabung, ketebalan dinding, radius pembengkokan, dan kekuatan pasca-pembentukan yang diperlukan. Kondisi pengiriman anil atau dinormalisasi dapat dipertimbangkan di mana pembentukan berat diperlukan.

Komposisi Kimia

Tingkatan C Maks. % Si Maks. % Mn Maks. % P Maks. % S Maks. %
ERW1 0,13 — 0,60 0,050 0,050
ERW2 0,16 — 0,70 0,050 0,050
ERW3 0,20 0,35 0,90 0,050 0,050
ERW4 0,25 0,35 1,20 0,050 0,050
ERW5 0,23 0,50 1,50 0,050 0,050


Sifat Mekanik


Tingkatan Kekuatan Luluh Minimum Re, MPa Kekuatan Tarik Minimum Rm, MPa Perpanjangan Minimum A, %
ERW1 155 280 25
ERW2 195 320 25
ERW3 215 360 24
ERW4 235 410 22
ERW5 340 490 20

Sebagai perbandingan, kondisi masih dilas KM memberikan tingkat sifat mekanik yang berbeda karena proses pembentukan dan pengelasan.

Tingkatan Kekuatan Luluh Minimum KM, MPa Kekuatan Tarik Minimum KM, MPa Perpanjangan Minimum D/t ≤20, % Perpanjangan Minimum D/t >20, %
ERW1 200 300 10 20
ERW2 250 340 8 15
ERW3 300 400 7 12
ERW4 350 450 6 10
ERW5 420 420 6 8


BS 6323-5 Tabung baja las resistensi listrik dan las induksi


BS 6323-5 Tabung baja las resistensi listrik dan las induksi     BS 6323-5 Tabung baja las resistensi listrik dan las induksi


BS 6323-5 Tabung baja las resistensi listrik dan las induksi     BS 6323-5 Tabung baja las resistensi listrik dan las induksi

BS 6323-5 Tabung baja las resistensi listrik dan las induksi

BS 6323-5 Tabung baja las resistensi listrik dan las induksi


T: Apakah Anda perusahaan dagang atau produsen?

J: produsen, juga bisa berdagang.


T: Berapa lama waktu pengiriman Anda?

J: Umumnya, 10-15 hari jika barang tersedia, atau 30-40 hari jika barang tidak tersedia, tergantung pada kuantitas.


T: Apakah Anda menyediakan sampel? gratis atau tambahan?

J: Ya, kami dapat menawarkan sampel gratis tetapi perlu membayar biaya pengiriman.


T: Apa syarat pembayaran Anda?

J: Pembayaran=2000USD, 30% T/T di muka, saldo sebelum pengiriman.

Jika Anda memiliki pertanyaan lain, jangan ragu untuk menghubungi saya.

Produk
rincian produk
BS 6323-5 Tabung baja las resistensi listrik dan las induksi
MOQ: 1ton
Harga: 800-1000 USD/Ton
kemasan standar: Dalam bundel atau dalam kotak kayu.
Periode pengiriman: 20-30 hari setelah produk
metode pembayaran: L/C, D/A, D/P, T/T
Kapasitas pasokan: 60000 Ton/Ton per Tahun
Informasi Rinci
Tempat asal
Zhejiang/Tiongkok
Nama merek
Torich
Sertifikasi
ISO9001 ISO 14001 TS16949
Nomor model
BS 6323-5
Kuantitas min Order:
1ton
Harga:
800-1000 USD/Ton
Kemasan rincian:
Dalam bundel atau dalam kotak kayu.
Waktu pengiriman:
20-30 hari setelah produk
Syarat-syarat pembayaran:
L/C, D/A, D/P, T/T
Menyediakan kemampuan:
60000 Ton/Ton per Tahun
Deskripsi Produk

BS 6323-5 Tabung baja las resistensi listrik dan las induksi


Tabung Baja Las Resistansi Listrik dan Las Induksi BS 6323-5

Tabung baja las resistansi listrik dan las induksi BS 6323-5 adalah tabung mekanis baja karbon yang diproduksi dari strip baja melalui pengelasan resistansi listrik kontinu atau pengelasan induksi frekuensi tinggi. Spesifikasi ini dikembangkan untuk aplikasi otomotif, mekanis, dan rekayasa umum di mana diameter luar, ketebalan dinding, kualitas las, sifat mekanik, dan kinerja pembentukan yang terkontrol diperlukan.

BS 6323-5:1982 mencakup tingkatan ERW1, ERW2, ERW3, ERW4, dan ERW5 dengan tingkat kekuatan yang semakin tinggi. Tabung dapat dipasok dalam kondisi pengiriman yang masih dilas, anil, atau dinormalisasi sesuai dengan proses fabrikasi yang diperlukan dan sifat mekanik akhir.

BS 6323-5:1982 adalah Standar Inggris yang telah ditarik. Standar ini ditarik pada 24 Juni 2003 dan digantikan terutama oleh BS EN 10305-3, BS EN 10305-5, dan BS EN 10296-1. Untuk komponen otomotif pengganti atau lama, material BS 6323-5 masih dapat ditentukan di mana gambar asli, spesifikasi pelanggan, atau daftar material yang disetujui memerlukannya.

Spesifikasi

Item Spesifikasi
Produk Tabung Baja Las Resistansi Listrik / Las Induksi
Material Baja Karbon
Standar BS 6323-5:1982
Tingkatan ERW1, ERW2, ERW3, ERW4, ERW5
Proses Manufaktur Pengelasan resistansi listrik atau pengelasan induksi dari strip baja
Diameter Luar Khas 6-350 mm
Ketebalan Dinding Khas 1-30 mm
Panjang 1-12 m, dapat disesuaikan
Penampang Terutama bulat; penampang khusus tunduk pada kesepakatan manufaktur
Toleransi Ketebalan Dinding T ≤ 3 mm: ±10%; T > 3 mm: ±8%, tidak termasuk zona las jika berlaku
Toleransi OD Tergantung pada diameter dan kondisi pengiriman; mis. hingga OD 20 mm: ±0,12 mm dalam kondisi KM
Kelurusan Untuk OD >16 mm: maksimum 2 mm per meter; deviasi total biasanya tidak melebihi 0,2% dari panjang tabung
Kondisi Permukaan Finishing pabrik, sedikit berminyak, diasamkan/berminyak, atau finishing pelindung lain yang disepakati
Perlakuan Panas Masih dilas, anil, atau dinormalisasi sesuai dengan kondisi pengiriman yang ditentukan
Kondisi Ujung Ujung potong polos; ujung yang dibubut tersedia
Inspeksi Inspeksi dimensi, pengujian tarik, dan pengujian teknologi yang berlaku
Dokumen Inspeksi EN 10204 3.1 tersedia jika ditentukan pada tahap pemesanan

Karakteristik Utama

Akurasi Dimensi Terkontrol

Diameter Luar Toleransi OD
≤20 mm ±0,12 mm
>20-30 mm ±0,15 mm
>30-50 mm ±0,20 mm
>50-70 mm ±0,25 mm
>70-90 mm ±0,30 mm
>90-110 mm ±0,35 mm
>110-130 mm ±0,45 mm
>130-150 mm ±0,55 mm
>150-170 mm ±0,65 mm
>170 mm ±0,75% dari OD


Tingkat Kekuatan yang Ditentukan

Lima tingkatan ERW menyediakan rentang sifat mekanik yang terstruktur. Dalam kondisi dinormalisasi, kekuatan luluh minimum berkisar dari sekitar 155 MPa untuk ERW1 hingga 340 MPa untuk ERW5, memungkinkan pemilihan material sesuai dengan beban pembentukan, kekuatan struktural, dan desain komponen.

Kemampuan Bentuk Terkontrol Melalui Kondisi Pengiriman

Tabung yang masih dilas memberikan kekuatan lebih tinggi yang dihasilkan oleh proses pembentukan tabung, sementara anil atau normalisasi mengurangi tegangan sisa pembentukan dan meningkatkan daktilitas. Perbedaan ini penting di mana tabung selanjutnya akan mengalami pembengkokan, pembentukan ujung, pengecilan, perataan, pengelasan, atau penyolderan.

Las Longitudinal yang Konsisten

Tepi strip disambung secara kontinu melalui pemanasan resistansi atau induksi tanpa logam pengisi konvensional. Kontrol yang tepat atas persiapan strip, energi pengelasan, tekanan, dan penghilangan manik las memberikan sambungan longitudinal kontinu yang cocok untuk fabrikasi mekanis.

Keunggulan Kami

1. Bagaimana Integritas Las Dikontrol untuk Komponen yang Membutuhkan Pembengkokan atau Perataan?

Untuk suku cadang otomotif dan mekanis yang difabrikasi, kekuatan tarik nominal saja tidak cukup. Sebuah tabung mungkin memenuhi persyaratan kimia tetapi masih gagal selama pembengkokan jika kualitas las atau masukan panas tidak konsisten.

Oleh karena itu, produksi dapat dikontrol melalui persiapan tepi strip, pemantauan arus pengelasan, kontrol manik las, inspeksi dimensi, dan pengujian perataan atau pembentukan yang representatif. Untuk komponen yang melibatkan deformasi berat, radius pembengkokan yang dimaksud dan operasi pembentukan selanjutnya harus dipasok sebelum produksi sehingga tingkatan dan kondisi pengiriman yang sesuai dapat dipilih.

2. Bagaimana Perubahan Dimensi Setelah Anil atau Normalisasi Dikelola?

Perlakuan panas dapat mengubah diameter tabung, ovalitas, kelurusan, dan sifat mekanik. Hal ini sangat penting bagi pembeli yang mengerjakan tabung atau memasukkannya ke dalam rakitan dengan toleransi ketat.

Oleh karena itu, dimensi harus ditentukan bersama dengan kondisi pengiriman yang diperlukan. Tabung yang masih dilas KM dapat mencapai toleransi OD yang lebih ketat, sementara tabung yang diperlakukan panas GKM/GZF atau NKM/NZF dinilai menggunakan kelas toleransi yang berlaku untuk kondisi yang diperlakukan panas akhir. Inspeksi OD akhir, ketebalan dinding, kelurusan, dan panjang dilakukan setelah pemrosesan termal yang ditentukan daripada hanya mengandalkan dimensi pra-perlakuan.

3. Bagaimana Persyaratan BS 6323-5 Lama Dapat Dikelola dalam Proyek Saat Ini?

BS 6323-5:1982 telah ditarik, tetapi banyak gambar otomotif dan mesin yang sudah ada terus merujuk pada tingkatan ERW1-ERW5.

Untuk pesanan lama, spesifikasi material harus tetap dapat dilacak ke BS 6323-5 jika diperlukan secara kontraktual. Untuk desain baru, BS EN 10305-3, BS EN 10305-5, atau BS EN 10296-1 harus dievaluasi tergantung pada bentuk tabung, presisi dimensi, kondisi pengiriman, dan aplikasi yang dimaksud. Substitusi tingkatan tidak boleh hanya didasarkan pada kekuatan tarik; kimia, kekuatan luluh, perpanjangan, toleransi, perlakuan panas, dan persyaratan pengujian juga harus ditinjau.

Standar Pelaksanaan

Sistem Standar Standar Relevan Cakupan
BS BS 6323-5 Tabung baja las ERW dan induksi untuk keperluan otomotif, mekanis, dan rekayasa umum
EN EN 10305-3 Tabung baja presisi dilas dan dikalibrasi dingin
EN EN 10305-5 Tabung baja presisi persegi dan persegi panjang dilas dan dikalibrasi dingin
EN EN 10296-1 Tabung baja bulat dilas untuk keperluan mekanis dan rekayasa umum
ASTM ASTM A513 Tabung mekanis baja karbon dan paduan las resistansi listrik
JIS JIS G3445 Tabung baja karbon untuk keperluan struktural mesin
GB GB/T 6728 Bagian struktural berongga yang dibentuk dingin; digunakan jika berlaku untuk bagian struktural yang dilas
GOST GOST 10704 / GOST 10705 Tabung baja las longitudinal; persyaratan dimensi dan teknis


Aplikasi

Tabung Silang Rangka Kursi Otomotif

Aplikasi spesifik adalah penampang tubular yang digunakan dalam rangka kursi otomotif.

Komponen ini memerlukan diameter luar yang terkontrol untuk penempatan fixture dan bagian yang cocok, perpanjangan yang cukup untuk pembengkokan dan pembentukan ujung, integritas las yang berulang selama deformasi, dan kekuatan tarik dan luluh yang memadai untuk menahan beban layanan.

Tingkatan BS 6323-5 kekuatan rendah dan menengah seperti ERW1, ERW2, atau ERW3 dapat dipilih tergantung pada desain struktur kursi, diameter tabung, ketebalan dinding, radius pembengkokan, dan kekuatan pasca-pembentukan yang diperlukan. Kondisi pengiriman anil atau dinormalisasi dapat dipertimbangkan di mana pembentukan berat diperlukan.

Komposisi Kimia

Tingkatan C Maks. % Si Maks. % Mn Maks. % P Maks. % S Maks. %
ERW1 0,13 — 0,60 0,050 0,050
ERW2 0,16 — 0,70 0,050 0,050
ERW3 0,20 0,35 0,90 0,050 0,050
ERW4 0,25 0,35 1,20 0,050 0,050
ERW5 0,23 0,50 1,50 0,050 0,050


Sifat Mekanik


Tingkatan Kekuatan Luluh Minimum Re, MPa Kekuatan Tarik Minimum Rm, MPa Perpanjangan Minimum A, %
ERW1 155 280 25
ERW2 195 320 25
ERW3 215 360 24
ERW4 235 410 22
ERW5 340 490 20

Sebagai perbandingan, kondisi masih dilas KM memberikan tingkat sifat mekanik yang berbeda karena proses pembentukan dan pengelasan.

Tingkatan Kekuatan Luluh Minimum KM, MPa Kekuatan Tarik Minimum KM, MPa Perpanjangan Minimum D/t ≤20, % Perpanjangan Minimum D/t >20, %
ERW1 200 300 10 20
ERW2 250 340 8 15
ERW3 300 400 7 12
ERW4 350 450 6 10
ERW5 420 420 6 8


BS 6323-5 Tabung baja las resistensi listrik dan las induksi


BS 6323-5 Tabung baja las resistensi listrik dan las induksi     BS 6323-5 Tabung baja las resistensi listrik dan las induksi


BS 6323-5 Tabung baja las resistensi listrik dan las induksi     BS 6323-5 Tabung baja las resistensi listrik dan las induksi

BS 6323-5 Tabung baja las resistensi listrik dan las induksi

BS 6323-5 Tabung baja las resistensi listrik dan las induksi


T: Apakah Anda perusahaan dagang atau produsen?

J: produsen, juga bisa berdagang.


T: Berapa lama waktu pengiriman Anda?

J: Umumnya, 10-15 hari jika barang tersedia, atau 30-40 hari jika barang tidak tersedia, tergantung pada kuantitas.


T: Apakah Anda menyediakan sampel? gratis atau tambahan?

J: Ya, kami dapat menawarkan sampel gratis tetapi perlu membayar biaya pengiriman.


T: Apa syarat pembayaran Anda?

J: Pembayaran=2000USD, 30% T/T di muka, saldo sebelum pengiriman.

Jika Anda memiliki pertanyaan lain, jangan ragu untuk menghubungi saya.